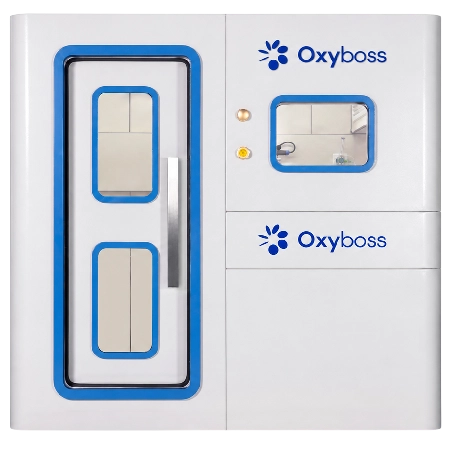
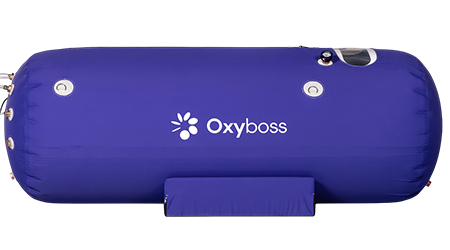
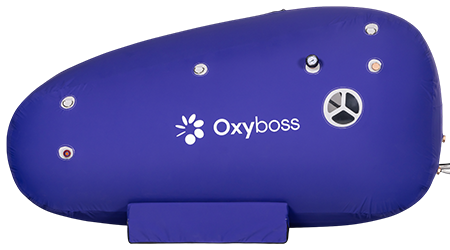
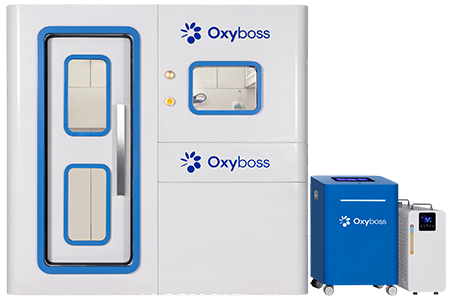
Du betrittst eine moderne Fabrik für Überdruckkammern und die Anlage wirkt modern genug: gewalzter Stahl, bearbeitete Flansche, Acryl-Sichtfenster, kontrollierte Kompression und eine saubere Gasführung. Nichts daran wirkt alt, bis man die Oberfläche abträgt und die zugrunde liegenden Probleme betrachtet.
Diese Probleme sind alt.
Lange bevor moderne Fertigungsbetriebe über Präzisionsbearbeitung, wiederholgenaue Dichtungssysteme oder stabile Kompressoranlagen verfügten, beschäftigten sich französische Konstrukteure und Druckforscher bereits mit denselben Grundproblemen wie heute: den Druck in einer geschlossenen Hülle zu halten, Menschen und Material durch diese Grenze zu bewegen, Wärme und Feuchtigkeit zu kontrollieren und den Druck geregelt abzusenken, statt ihn einfach abfallen zu lassen.
Deshalb ist Frankreich für die Geschichte der Überdruckkammern wichtig – nicht als Randnotiz, sondern als der Punkt, an dem ihre Konstruktion zunehmend zu echter Ingenieursarbeit wird.
Die nützliche Geschichte beginnt dort, wo Druck, Struktur und Betrieb zusammenkommen
Druckkammern gab es bereits vor der französischen Epoche. Der Abschnitt, der für Hersteller bis heute lehrreich ist, beginnt jedoch später, als Kammerbau, Arbeiten mit Druckluft und Druckwissenschaft einander zunehmend beeinflussten.
In den 1830er-Jahren arbeitete Victor Théodore Junod bereits an Druckkammerkonstruktionen, obwohl die Abdichtung noch eine erhebliche Einschränkung darstellte. Werkstoffe ließen sich formen und Verschlüsse montieren. Den Druck dort zu halten, wo er hingehörte, war eine andere Sache.
Das kommt jeder Fabrik bekannt vor, die heute Kammern baut.
Ein Behälter ist nie nur eine Hülle. Dazu gehören Dichtung, Verschlusssystem, Druckpfad sowie Wärmeentwicklung, Abgasführung und Dekompression. Eine Schwachstelle in einem dieser Bereiche zeigt sich früher oder später an anderer Stelle. Die frühen französischen Arbeiten zu Kammern machen das fast unmittelbar deutlich.
Junod brachte das erste Problem ans Licht: Geometrie allein genügt nicht
Junods Epoche wird oft auf einen historischen Meilenstein reduziert. Sie ist mehr als das.
Ein Druckbehälter aus Kupfer war für seine Zeit sinnvoll. Gekrümmte Formen verteilen die innere Belastung besser als ebene Flächen, und Kupfer ließ sich leichter in Rundformen bringen als viele andere Werkstoffe, die Handwerkern im 19. Jahrhundert zur Verfügung standen. Doch die Form allein macht noch keine zuverlässige Überdruckkammer. Unter Druck bewegt sich der Behälter. Die Naht zeigt, was wirklich Sache ist.
Dieser Teil hat sich nicht geändert.
Wenn wir in einem modernen Werk Flanschflächen und Dichtflächen bearbeiten, lösen wir dasselbe Grundproblem, vor dem Junod mit deutlich weniger Werkzeugen stand: Der Druck im Behälter sucht stets nach der kleinsten Schwachstelle der Begrenzung. Ist der Verschluss ungleichmäßig, die Dichtfläche mangelhaft oder die Verbindungsqualität uneinheitlich, macht sich das an der Kammer bemerkbar.
Auch die thermische Seite der Kompression spielt eine Rolle. Luft wird unter Druck zugeführt, die Temperatur steigt. Frühe Konstrukteure konnten den weiteren Verlauf nur begrenzt beeinflussen. Das Behältermaterial nahm einen Teil der Wärme auf, die Umgebung den Rest, und im Kammerinneren waren die Folgen spürbar. Moderne Werke können anders damit umgehen. Kühlung, Trocknung, Filtration und geregelte Gaszufuhr sind keine nachträglichen Verfeinerungen, sondern gehören zum Druckvorgang selbst.
Frankreich wurde noch wichtiger, als der Druck die Werkstatt verließ und in die industrielle Arbeit einzog
Hier wird die Geschichte der Überdruckkammern meist zu einer Zeitleiste verflacht. Das sollte sie nicht.
Die französischen Arbeiten mit Druckluft zwangen Drucksysteme in praktische Einsatzbedingungen. Als der Druck den Aushub unterstützen, das Eindringen von Wasser verhindern und den Ein- und Ausstieg von Teams durch Schleusen ermöglichen musste, änderten sich die technischen Anforderungen. Zugang, Zeitplanung und die kontrollierte Rückkehr zum Umgebungsdruck wurden zu Konstruktionsfragen.
Dieser Wandel steckt bis heute in der modernen Überdruckkammer-Fertigung.
Ein Behälter, der den Zieldruck erreicht, den restlichen Zyklus aber schlecht handhabt, ist nicht durchdacht konstruiert. Der Druckaufbau allein sagt wenig aus. Entscheidend ist die gesamte Abfolge: Beladen, Abdichten, Komprimieren, Überwachen, Transfer, Abgassteuerung und Dekompression. Die französischen Arbeiten mit Druckluft machten diese ganzheitliche Sicht unverzichtbar.
Fontaine verwandelte die Kammer von einem Behälter in ein nutzbares System
Gegen Ende des 19. Jahrhunderts war der Kammerbau nicht mehr auf kompakte, geschlossene Formen beschränkt. Jean-Albert Fontaine ist wichtig, weil seine Arbeit auf eine praktischere Kammerkonzeption verweist: Sichtbarkeit, Zugang, Transfer und Wiederholbarkeit.
Eine mobile Druckkammer war kein Gag. Sie war ein Schritt hin zum System.
Sobald eine Kammer als Arbeitseinheit statt als statisches Objekt funktionieren muss, vervielfachen sich die Konstruktionsfragen. Gewichtsverteilung, Tragstruktur, Befestigungspunkte, Öffnungen, Beobachtungsmöglichkeiten und Wartungszugang sind wichtig. Der Behälter muss dann mehr leisten, als Druck zu halten – er muss sich in einen Arbeitsablauf einfügen.
Fabriken leben bis heute in dieser Realität.
Wir betrachten frühe Kammern nicht als primitive Vorläufer moderner Anlagen. Vielmehr erkennen wir darin in einfacher Form bekannte Prioritäten: den belegten Raum einsehbar halten, Steuerfunktionen nach Möglichkeit vom Hauptvolumen trennen, Transfers organisieren, ohne den gesamten Zyklus zu unterbrechen, und die Hülle als Teil eines Systems statt als Einzelobjekt konstruieren.
Die Verbindung zum französischen Physiker wird entscheidend, als die Druckwissenschaft zur Hardware aufschließt
Mit dieser Formulierung ist meist die mit Paul Bert verbundene Druckwissenschaft gemeint.
Hier endet die Kammergeschichte als reine Konstruktionsgeschichte und beginnt, das Betriebsverhalten systematisch zu behandeln.
Bevor die Druckwissenschaft ernst genommen wird, dreht sich die Konstruktionsdiskussion oft um eine einzige Zahl: wie hoch der Druck in der Kammer steigen kann. Das greift zu kurz. Der Druckpegel ist wichtig, doch Druckübergänge sind ebenso wichtig, manchmal sogar wichtiger. Eine Kammer, die schnell Druck aufbaut, aber keine kontrollierte Rückkehr ermöglicht, beweist keine ausgefeilte Konstruktion – sie legt eine Schwachstelle offen.
Aus Fertigungssicht betrifft das mehr als ein einzelnes Bauteil. Es beeinflusst die Auslegung der Ventile, die Abgasführung, die Steuerung der Druckanstiegsrampen, die Stabilität der Haltephasen, das Kammervolumen und den Gasaustausch während des gesamten Betriebszyklus. Damit ist die Kammer nicht mehr bloß ein abgedichteter Raum mit Druckluft, sondern eine kontrollierte Umgebung mit klaren Regeln.
Die französische Geschichte ist zentral, weil dort all diese Aspekte zusammenkommen. Junod macht das Fertigungsproblem sichtbar. Arbeiten mit Druckluft legen die betrieblichen Herausforderungen offen. Fontaine verbessert Anordnung und Gebrauchstauglichkeit. Bert trägt zu einer systematischen Drucklehre bei. Der Zusammenhang ist klar.
Was bis in die moderne Kammerfertigung überlebt hat
Die Hardware hat sich geändert. Die zugrunde liegenden Anforderungen nicht.
Wir konstruieren weiterhin so, dass Lasten sauber verteilt werden. Dichtflächen und Verschlussgeometrie erfordern besondere Sorgfalt, denn eine Druckgrenze duldet keine Improvisation. Transferpunkte und Zugangssysteme sind zentrale Funktionen und keine optionalen Extras. Wärme, Feuchtigkeit und Abgas müssen berücksichtigt werden, weil Druckzyklen all dies erzeugen – unabhängig davon, ob eine Verkaufsseite es erwähnt. Die Steuerung der Dekompression betrachten wir als Teil der Anlage und nicht bloß als Aufgabe des Bedieners.
Diese Kontinuität ist der Grund, warum diese Geschichte bis heute zählt.
Nicht weil sie alt ist. Sondern weil sie unabgeschlossen ist.
Französische Kammergeschichte und moderne Fabrikpraxis
| Historisches Druckproblem | Was die französische Epoche klärte | Wie wir das in einer modernen Fabrik lösen |
| Druck in einer geformten Hülle halten | Die Form des Behälters hilft, doch Nähte und Verschlüsse entscheiden, ob der Druck wirklich gehalten wird | Bearbeitete Flansche, kontrollierte Dichtflächen, geprüfte Druckgrenzen |
| Strukturelle Last beherrschen | Materialwahl und Fertigungsqualität setzen die tatsächliche Grenze der Hülle | Konstruierte Stahlstrukturen, qualifizierte Schweißverfahren, Maßprüfung |
| Wärme aus der Kompression beherrschen | Der Druckaufbau ist auch ein thermisches Ereignis | Geregelte Gaszufuhr, Trocknung, Kühlung und kontrollierte Einlassführung |
| Über die Druckgrenze hinweg gelangen | Zugang lässt sich nicht improvisieren, sobald Druck ins Spiel kommt | Hauptzugänge, Transferschleusen und Verschlusssysteme von Anfang an in die Kammer eingeplant |
| Die Rückkehr zum Umgebungsdruck kontrollieren | Druckänderung kann so wichtig sein wie der Spitzendruck | Gesteuerte Rampenprofile, kalibrierte Auslasswege, stabile Dekompressionssteuerung |
| Einen Behälter in eine einsatzfähige Einheit verwandeln | Layout, Sichtbarkeit und Wiederholbarkeit zählen so viel wie die reine Druckleistung | Integrierte Steuerungen, Sichtfenster, wartungsfreundliche Komponenten, wiederholbare Montage |
Was Käufer heute aus dieser Geschichte mitnehmen sollten
Dieser Teil ist einfach.
Wenn ein Anbieter nur über Wandstärke und maximalen Nenndruck spricht, ist das Gespräch unvollständig. Diese Werte sind wichtig, beschreiben aber nicht die gesamte Anlage.
Bei einer sorgfältig konstruierten Kammer muss sich die Qualität auch in weniger sichtbaren Bereichen zeigen: Geometrie der Verschlüsse, gleichmäßige Dichtungen, Gasführung, Abgassteuerung, Sichtverhältnisse, Schleusenkonzept, Feuchtigkeitsmanagement und Wiederholbarkeit der Druckzyklen. Fertigungsschwächen zeigen sich meist dort – nicht in der Broschüre, sondern in den Details, die den stabilen Betrieb bei jedem Einsatz gewährleisten.
Das französische Kapitel der Kammergeschichte ist weiterhin wichtig, weil diese Details früh sichtbar wurden. Nicht geordnet und nicht auf einmal, aber deutlich genug, dass heutige Käufer daraus noch lernen können.
Eine Kammer kann von außen robust wirken. Entscheidend ist, ob das Werk dahinter versteht, welche Anforderungen der Druckvorgang tatsächlich an die Anlage stellt.
Häufige Fragen
Warum ist Frankreich für die Geschichte der Überdruckkammern so wichtig?
Weil Frankreich eine wichtige Rolle in der Phase spielte, in der sich der Kammerbau von einer Neuheit zu praktischer Konstruktion, Druckluftbetrieb und Druckwissenschaft entwickelte. Diese Verbindung gab dem Fachgebiet eine umfassendere technische Ausrichtung.
Warum ist Junod für Hersteller bis heute relevant?
Weil in seiner Zeit das grundlegende Problem des Druckbehälters deutlich sichtbar wird: Die Geometrie hilft, doch Abdichtung, Verschlussqualität und strukturelle Integrität entscheiden darüber, ob die Kammer wie vorgesehen funktioniert.
Warum gehört die industrielle Druckluftarbeit zur Kammergeschichte?
Weil dadurch Drucksysteme unter realen Betriebsbedingungen funktionieren mussten. Ein- und Ausstieg, Schleusen, Zeitabläufe und die kontrollierte Rückkehr zum Umgebungsdruck wurden zu unverzichtbaren Konstruktionsfragen statt zu Nebenaspekten.
Was machte Fontaine wichtig?
Fontaines Bedeutung liegt in der Gebrauchstauglichkeit der Kammer. Seine Arbeit lenkt den Blick auf Sichtbarkeit, Zugang, Wartungsfreundlichkeit und das System als Ganzes, statt den Druckbehälter als Einzelobjekt zu betrachten.
Worum geht es bei der Verbindung zum französischen Physiker wirklich?
Dies markiert den Punkt, an dem die Druckwissenschaft die Kammerkonstruktion unmittelbarer zu prägen beginnt. Sobald das Verhalten von Gasen bei wechselndem Druck genauer verstanden wird, verlagert sich der Fokus von der reinen Druckleistung auf die Steuerung des gesamten Zyklus.
Was ist die größte Lehre für Kammer-Käufer heute?
Beurteilen Sie eine Kammer nicht allein nach ihrem Aussehen oder dem angegebenen Spitzendruck. Entscheidend ist, wie das Werk den gesamten Druckzyklus handhabt: Konstruktion, Abdichtung, Gasführung, Abgassteuerung, Zugang, Beobachtung und konsequente Dekompression.