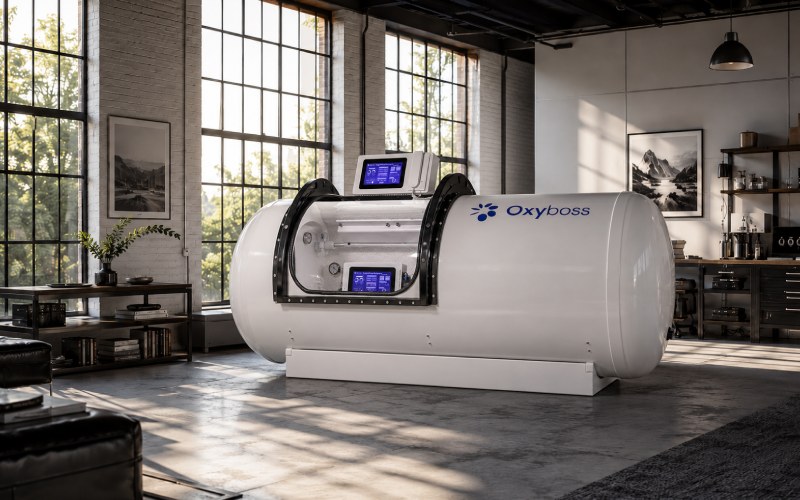
Si le caisson hyperbare peut passer de la libération du dessin à l'expédition sans perdre sa base de code documentée à mi-chemin de la fabrication ? Beaucoup d'assemblages semblent solides. Coque lourde. Cordon de soudure net. Jolie peinture. Puis le dossier s'ouvre et les lacunes commencent à apparaître. Les dossiers des hublots séparés des dossiers de l'appareil. La tuyauterie traitée comme un accessoire. Des ajouts tardifs de buses sans traçabilité claire vers la base de conception d'origine. C'est là que les projets ralentissent.
Cette page se concentre sur les questions d'ingénierie et de documentation. L'applicabilité dépend de la configuration spécifique du caisson, du différentiel de fonctionnement, de l'usage prévu et du marché ou de la juridiction.
Points clés
- Le champ d'application commence à un différentiel de 2 psi, ce qui signifie que la réflexion sur le code doit commencer plus tôt que beaucoup d'acheteurs ne l'imaginent.
- Le dossier de code ne concerne pas seulement la coque principale. La frontière contrôlée s'étend aussi au ensemble de tuyauterie lié au caisson.
- La gestion des hublots n'est pas une question secondaire. Pour les types courants de hublots en acrylique utilisés sous pression interne, la durée de vie de conception est généralement de 10 ans à partir de la fabrication.
- La construction neuve et le contrôle en service ne sont pas la même tâche. La passation entre les deux doit être propre.
La première erreur est généralement le périmètre, pas l'acier
Sur le papier, un projet de caisson commence souvent par la taille, l'occupation, la classe de pression, le style de porte d'accès et le nombre de hublots.
Dans l'atelier, non. Il commence par la définition de la frontière.
La frontière de pression doit être gelée en premier. Coque. Fonds. Anneau de porte. Quincaillerie de fermeture le cas échéant. Sièges de hublot. Buses. Traversées d'instruments. Tuyauterie documentée appartenant au dossier de code. Si cette carte n'est pas établie tôt, chaque décision ultérieure devient coûteuse d'une manière très ennuyeuse. Reprise. Gammes révisées. Traçabilité du matériau rompue. Cycles de revue supplémentaires.
Le seuil de 2 psi compte ici. Il change le moment où le travail doit être traité comme un travail PVHO plutôt que comme un travail ordinaire d'appareil. C'est un petit nombre sur le papier. Pas petit en planification.
Un caisson ne tombe pas en panne en silence
Pas généralement par les pièces évidentes.
Il cède par les transitions.
Un siège de hublot qui se charge de façon inégale.
Un détail de renfort qui fonctionne isolément mais perturbe le chemin de charge local autour d'une buse.
Un anneau de porte usiné correctement, puis sorti de tolérance lors de l'ajustage.
Un tronçon de tuyauterie fabriqué en dehors de la même chaîne documentaire parce que quelqu'un l'a appelé auxiliaire.
Ce dernier mot cause des dégâts. Auxiliaire.
Pour les constructions de caissons sous ce code, l'ensemble de tuyauterie n'est pas quelque chose à boulonner à la fin en espérant que la paperasse suive. La tuyauterie doit suivre la même logique de code et de documentation que l'appareil lui-même : conception, fabrication, inspection, essai, nettoyage, certification. Si l'atelier traite le caisson et la tuyauterie raccordée comme deux histoires séparées, le dossier de remise le montrera.
Nous ne commençons pas par l'épaisseur de la coque
Cela surprend les acheteurs la première fois qu'ils assistent à une vraie revue de conception.
L'épaisseur de paroi est importante, oui. Ce n'est simplement pas la première question sérieuse.
Les premières questions sérieuses sont les suivantes :
- Qu'y a-t-il exactement à l'intérieur de la frontière de pression documentée ?
- Quelles traversées sont fixées et lesquelles sont encore en discussion ?
- Quelles charges sont déjà gelées et lesquelles dérivent encore parce que le concept de fonctionnement n'est pas stable ?
- Le pack de hublots est-il déjà sélectionné, ou l'appareil est-il conçu autour d'un espace réservé ?
- La tuyauterie raccordée sera-t-elle libérée sous la même logique de contrôle que le corps du caisson ?
Si ces réponses sont instables, les calculs de coque ne donnent au projet qu'un sentiment temporaire de progrès.
Les hublots décident si le travail est discipliné
C'est là qu'il faut plus d'attention que la plupart des acheteurs ne l'imaginent.
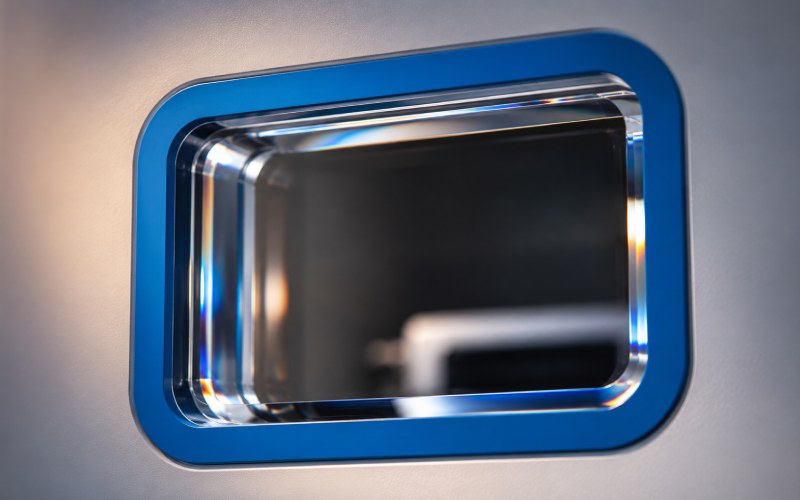
Les hublots en acrylique ne sont pas des sections transparentes décoratives dans un appareil métallique. Ce sont des composants sous pression contrôlés avec des règles de géométrie, des règles d'assise, des limites de manipulation, des exigences d'identification et des limites de durée de vie. Dès qu'un caisson utilise ce type de hublot, l'usine doit raisonner sur des échéances plus longues : date de fabrication, date d'installation, environnement de service, planification du remplacement, registres d'inspection. Pas seulement l'expédition initiale.
Pour les hublots cylindriques utilisés en service sous pression interne, et pour les hublots à disque plat du type PVHO courant, la durée de vie de conception est généralement fixée à 10 ans à partir de la fabrication. Les règles de stockage et de service comptent ensuite. L'historique d'inspection compte. L'environnement compte. Mais la première erreur d'usine est plus simple que tout cela : ne pas construire la documentation du caisson autour du cycle de vie du hublot dès le départ.
Cette erreur coûte cher parce qu'elle arrive tard. Le caisson peut déjà être mécaniquement complet lorsque quelqu'un se rend compte que les dossiers des hublots sont incomplets, désalignés ou séparés du dossier de données maître.
Ce qu'il faut geler avant de couper l'acier
| Zone de contrôle | Ce qu'il faut verrouiller avant la fabrication | Pourquoi c'est important plus tard |
| Carte de la frontière de pression | Corps d'appareil, portes, sièges, buses, traversées, tuyauterie documentée raccordée | Évite les disputes tardives sur ce qui faisait ou non partie du dossier de code |
| Base de conception | Pression différentielle, cas de charge, hypothèses géométriques, méthode de renfort, base de fermeture | Empêche les dessins de détail de s'écarter de l'ensemble de calculs approuvé |
| Pack de hublots | Géométrie, parcours du matériau, détails d'assise, format d'identification, contrôle de la date de fabrication | La majeure partie du risque de registres à long terme se situe ici |
| Contrôle du soudage | Qualification des modes opératoires, statut de qualification du soudeur, traçabilité du métal d'apport, règles de réparation, points d'arrêt | Des soudures saines ne suffisent pas sans une exécution traçable |
| Plan d'inspection | Points CND, contrôles dimensionnels, procédure d'essai de pression, contrôles d'étanchéité, portes de libération | L'acceptation devient prévisible au lieu d'être contestable |
| Dossier de remise | Registres de matériaux, rapports d'essai, marquages, données de poinçonnage, dossiers de hublots, certification de tuyauterie | Les acheteurs peuvent vérifier le caisson tel qu'il a été construit, pas tel qu'il a été décrit |
Ce tableau est la façon dont un travail évite de se scinder en un projet matériel et un projet de paperasse. Ils doivent rester le même projet.
La chaîne documentaire fait partie de la frontière de pression
Une erreur courante de l'acheteur est de considérer la documentation comme quelque chose qui prouve la qualité après la construction.
Pas tout à fait.
Sur un travail PVHO, la chaîne documentaire façonne activement la construction pendant qu'elle se déroule. Les registres de chaleur du matériau déterminent ce qui peut être accepté en fabrication. La discipline des gammes détermine si une réparation de soudure appartient toujours à l'historique de travail approuvé. L'identification du hublot détermine si le composant installé correspond toujours au dossier de construction libéré. Les registres d'essai de pression déterminent si l'acceptation est une passation propre ou une reprise.
Ainsi, lorsqu'un caisson est revu avant l'expédition, la question n'est pas la grande question unique : « Est-il terminé ? »
Les meilleures questions sont plus étroites.
Chaque pièce retenant la pression est-elle traçable jusqu'au dossier de construction libéré ?
Chaque réparation a-t-elle suivi le parcours approuvé ?
Le jeu de hublots installé correspond-il aux registres de série et de fabrication consignés ?
Le dossier de tuyauterie se clôt-il sous la même logique de code et de documentation que l'appareil principal ?
Les marquages et les registres finaux décrivent-ils le caisson qui existe réellement, et non celui qui était prévu trois mois plus tôt ?
Si les réponses sont propres, l'acceptation a tendance à l'être aussi.
La construction neuve est une phase. La durée de vie en est une autre
Ce point est sans cesse brouillé.
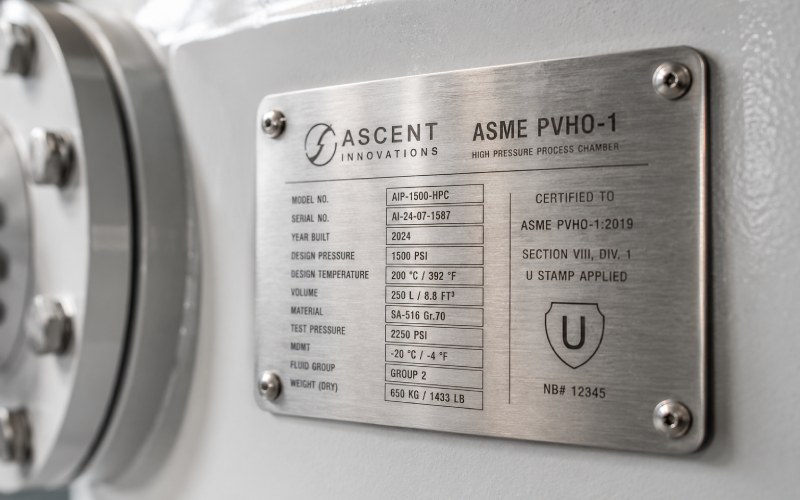
Le code de construction neuve n'est pas la même chose que les lignes directrices utilisées après la mise en service du caisson. L'un contrôle la conception, la fabrication, l'inspection, l'essai, le marquage et la certification du caisson au stade de la construction. L'autre traite de l'exploitation, de la maintenance et de l'aptitude au service des hublots après la remise. Cette séparation compte parce que les acheteurs s'attendent parfois à ce que le dossier d'usine réponde à des questions appartenant à la phase de maintenance ultérieure, ou ils supposent que les changements ultérieurs ne perturbent pas la base documentée d'origine.
C'est le cas.
Modifications sur site, hublots de remplacement, traversées ajoutées, dispositions d'instruments modifiées, agencements de tuyauterie révisés, changements de quincaillerie de fermeture. Chacun de ces éléments peut éloigner le caisson de l'état capturé dans le dossier certifié d'origine.
Où les projets perdent habituellement du temps
Pas dans la vitesse de soudage. Pas dans la vitesse d'usinage.
Ils perdent du temps là où le contrôle d'ingénierie rompt le rythme :
- un orifice ajouté après que les détails de renfort étaient déjà gelés
- un détail de porte ajusté après que les pièces d'accouplement étaient terminées
- un pack de hublots confirmé après que la géométrie d'assise de l'appareil était déjà libérée
- un ensemble de tuyauterie construit en dehors de la gamme principale
- un dossier d'essai final assemblé à partir d'équipes internes séparées utilisant des identifiants de pièces différents
Aucun de ces problèmes ne semble dramatique isolément. Ensemble, ils transforment un caisson en une négociation.
Questions fréquentes
Le code ne s'applique-t-il qu'à haute pression ?
Non. Le champ d'application publié commence dès que le différentiel interne ou externe dépasse 2 psi. C'est pourquoi la classification précoce compte.
La coque de l'appareil est-elle toute l'histoire du code ?
Non. Le cadre du code couvre aussi les systèmes de tuyauterie raccordés appartenant au dossier PVHO. Ignorer cette séparation est l'une des erreurs d'approvisionnement les plus courantes.
Les hublots en acrylique sont-ils des composants permanents ?
Non. Les types courants de hublots acryliques PVHO utilisés en service sous pression interne sont généralement gérés comme des composants à durée de vie limitée, avec une durée de vie de conception typique de 10 ans à partir de la fabrication.
Une coque plus épaisse suffit-elle à montrer une base de construction solide ?
Non. Le métal supplémentaire ne remplace pas une base de conception contrôlée, une fabrication qualifiée, des registres d'inspection, des registres d'essai, le marquage et une documentation de remise traçable.
Pourquoi les acheteurs sont-ils surpris par la tuyauterie tard dans le projet ?
Parce que la tuyauterie est encore trop souvent traitée comme du matériel de support plutôt que comme une partie du système sous pression documenté. Cette hypothèse provoque des retards lors de la revue et de la remise.
Quelle édition un acheteur devrait-il demander maintenant ?
Demandez au fabricant d'indiquer l'édition exacte utilisée dans le dossier de construction. L'édition actuellement listée est PVHO-1-2023.
Section finale
Une construction de caisson sous les règles PVHO ne se gagne pas en rendant la coque substantielle.
Elle se gagne plus tôt. Dans le contrôle du périmètre. Dans la planification des hublots. Dans la discipline de tuyauterie. Dans la continuité des registres. Dans la résistance à la dérive de conception tardive qui semble inoffensive pendant une semaine et devient coûteuse à l'acceptation.
C'est la logique de construction. Une frontière de pression. Un historique de dossier. Une remise.